
Coutelier, tourneur sur bois, luthier : les artisans qui fabriquent leurs outils eux-mêmes
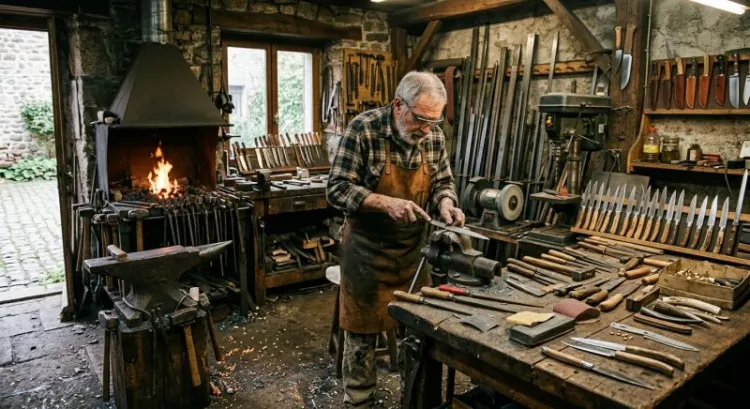
Il y a un moment, dans la vie d'un atelier, où l'artisan pose son catalogue de fournisseur et prend un bout d'acier. Pas par goût du bricolage. Par nécessité. Parce que l'outil qu'il lui faut n'existe pas, ou qu'il existe mais dans une forme qui ne convient qu'à moitié.
Coutelier, tourneur sur bois, luthier. Trois métiers qui n'ont a priori rien à se dire, et qui partagent pourtant cette même particularité : une partie non négligeable de leur outillage sort de leurs propres mains. On parle parfois de la moitié de ce qui traîne sur l'établi.
Ce n'est pas une coquetterie de puriste. C'est une réponse pratique à un problème très concret, qui tient en une phrase : la production industrielle ne fabrique que ce qui se vend en volume.
Pourquoi certains métiers imposent de fabriquer son propre outillage
Le geste dicte l'outil, pas l'inverse
Dans la plupart des métiers, on apprend un outil puis on apprend à s'en servir. Ici, c'est l'inverse. Le geste existe d'abord, souvent transmis, souvent affiné pendant des années, et l'outil vient s'y ajuster.
Un tourneur qui creuse un bol selon un mouvement de bras bien à lui aura besoin d'une gouge dont le biseau correspond à sa trajectoire. Pas à la trajectoire moyenne d'un tourneur statistique. À la sienne.
Le fabricant, lui, dessine pour une moyenne. Il n'a pas le choix, c'est son modèle économique. Et cette moyenne fonctionne très bien pour 80 % des besoins. Le problème, comme souvent, se niche dans les 20 % restants, qui sont précisément ceux où se joue la qualité du travail.
Ce que le catalogue industriel ne couvre pas : gabarits, formes intermédiaires, pièces d'usure
Prenez n'importe quel catalogue d'outillage professionnel. Vous y trouverez des lames, des manches, des machines, des abrasifs. Vous n'y trouverez pas le gabarit qui permet de percer douze manches de couteau exactement au même endroit, ni la forme en contreplaqué sur laquelle on cintre les éclisses d'une guitare classique de 1937.
Ces objets-là n'ont aucun marché. Ils sont trop spécifiques, trop liés à un modèle, à une série, parfois à un seul client. Personne ne les produira jamais en usine.
Il faut aussi compter les pièces d'usure, ces choses qu'on casse, qu'on brûle, qu'on tord. Les cales, les mors de serrage, les tasseaux de maintien. Les racheter reviendrait à financer un consommable au prix d'un outil.
Le coût réel d'un outil du commerce modifié contre un outil conçu pour la main qui le tient
L'argument financier revient toujours dans les discussions d'atelier, et il mérite qu'on s'y arrête. Acheter un racloir à 40 euros, le meuler, le retremper parce que la trempe d'origine était molle, refaire le manche : au bout du compte, on a passé deux heures et dépensé 40 euros pour obtenir un outil moyen.
Partir d'une lame de scie à ruban usagée, découpée, mise en forme, affûtée : une heure trente, zéro euro, et un outil qui correspond exactement à la courbure de la table qu'on gratte.
Le calcul n'est pas toujours aussi favorable, évidemment. Mais il l'est plus souvent qu'on ne le croit, surtout quand l'outil doit durer dix ans.
Le coutelier : forger ses propres marteaux, ses gabarits et ses guides d'affûtage
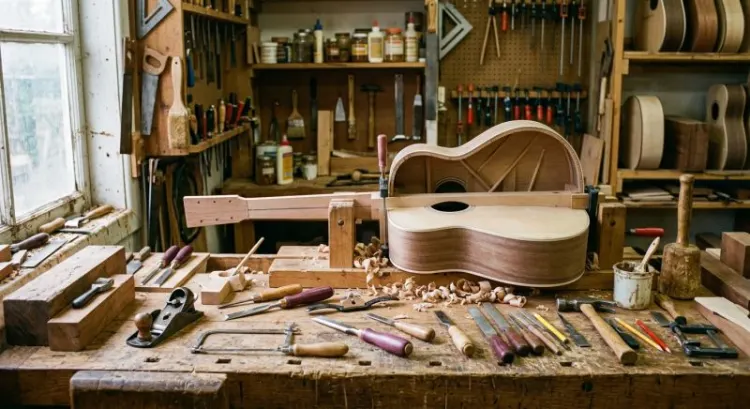
De la forge à l'établi : quels outils un coutelier fabrique presque toujours lui-même
Le coutelier a un avantage de départ assez insolent : il sait déjà travailler l'acier. Chauffer, forger, tremper, revenir. Fabriquer un outil, pour lui, c'est appliquer son métier à un objet qui ne partira pas chez un client.
La liste habituelle : des marteaux de forme (à panne étroite, à panne bombée), des tas et des matrices pour former les soies et les mitres, des pinces de forge adaptées à des sections particulières, des chasses et des tranches.
Beaucoup de couteliers forgent aussi leurs propres burins et leurs poinçons de marquage. Le poinçon, c'est la signature de l'atelier. On imagine mal l'acheter tout fait.
Les gabarits de perçage et de mitre : la pièce qui garantit la répétabilité d'une série
Voilà le vrai sujet dès qu'on sort de la pièce unique. Un couteau, ça se fait à l'œil. Vingt couteaux identiques, non.
Le gabarit de perçage, souvent une plaque d'acier trempé percée aux bons entraxes avec des canons de guidage, transforme une opération incertaine en geste mécanique. Trois secondes de positionnement, et le trou tombe au dixième près, sur la vingtième pièce comme sur la première.
Même logique pour les gabarits de mitre, qui donnent l'angle et la profondeur d'attaque. Un coutelier qui produit des séries et qui n'a pas ses gabarits perd un temps considérable en reprises. Et les reprises, sur une mitre en laiton ajustée, ça se voit.
Guides d'affûtage maison : angles fixes, angles progressifs, ce que chacun permet
Le guide d'affûtage du commerce fonctionne. Personne ne dira le contraire. Mais il fonctionne pour les angles qu'il propose, et pour les lames qui entrent dedans.
Un guide maison à angle fixe se règle sur l'angle exact du modèle qu'on produit, souvent entre 15 et 20 degrés par face selon l'usage. Un guide à angle progressif, plus rare et plus délicat à construire, permet d'obtenir un tranchant convexe, ce fameux profil qui tient mieux sur les couteaux de chasse et de bushcraft.
Le principe reste simple : une glissière, un support de lame, une butée réglable. La difficulté est dans la rigidité de l'ensemble. Un guide qui vibre affûte moins bien qu'une main entraînée.
Aciers et traitement thermique : fabriquer un outil qui coupera l'acier qu'on travaille
Un point qu'on oublie facilement : l'outil doit être plus dur que la matière qu'il attaque. Évidence ? Pas tant que ça, quand on fabrique des outils destinés à travailler des aciers modernes qui montent à 60 HRC après trempe.
Pour les burins et les chasses, on part généralement d'aciers à outils type XC75, 90MCV8 ou des aciers de récupération dont on connaît la nuance. La trempe se fait à l'huile ou à l'eau selon la nuance, suivie d'un revenu qui descend la dureté à un niveau où l'outil ne cassera pas net au premier coup.
Un burin trempé dur sans revenu, c'est un éclat qui part dans l'atelier. On y reviendra dans la partie sur la sécurité, mais autant le poser tout de suite.
Erreurs fréquentes chez le coutelier débutant qui se lance dans son propre outillage
La première, la plus commune : vouloir fabriquer avant de savoir ce dont on a besoin. On construit un gabarit magnifique pour une opération qu'on ne refera jamais.
La deuxième : négliger le revenu. L'outil sort de trempe, il est dur, il coupe, tout va bien. Trois semaines plus tard il se fend.
La troisième, plus insidieuse, consiste à copier un outil vu en photo sans comprendre pourquoi il a cette forme-là. Un marteau à panne étroite sert à étirer dans un sens précis. Reproduit sans cette compréhension, il devient un objet décoratif.
Le tourneur sur bois : les gouges, les racloirs et les mandrins de fortune
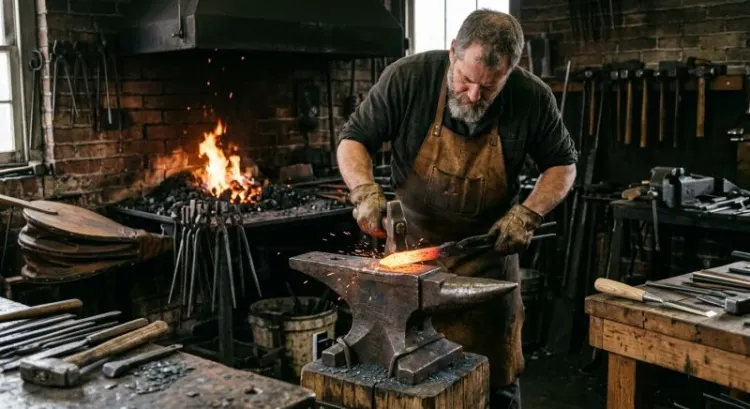
Pourquoi le racloir est presque toujours une pièce maison
Interrogez dix tourneurs sur bois. Neuf vous diront qu'ils ont au moins trois racloirs qu'ils ont faits eux-mêmes.
La raison tient à la géométrie. Un racloir travaille par grattage, pas par coupe franche, et sa forme doit épouser le profil qu'on cherche à obtenir. Fond de bol, congé intérieur, gorge étroite, chaque profil demande sa forme.
Or un racloir, techniquement, c'est une barre d'acier plate avec un bout mis en forme. La fabrication ne demande ni forge ni trempe si l'on part d'une matière déjà traitée. Une meuleuse, une touret, un peu de patience. C'est probablement l'outil au meilleur rapport entre le service rendu et la difficulté de fabrication.
Affûtage et réaffûtage : le tourneur fabrique surtout ce qui entretient ses gouges
Contrairement à ce qu'on imagine, le tourneur achète souvent ses gouges. Les aciers HSS modernes sont excellents et difficiles à égaler dans un atelier classique.
En revanche, il fabrique presque toujours ce qui les affûte. Supports de touret, bras articulés, gabarits de reprise d'angle, systèmes de positionnement qui garantissent qu'une gouge retrouvera exactement son profil après quinze réaffûtages.
C'est un point crucial et pourtant peu discuté : une gouge réaffûtée trente fois sans référence perd progressivement sa géométrie. Au bout d'un an, elle ne coupe plus comme au premier jour, et le tourneur croit que c'est lui qui a perdu la main.
Mandrins, jigs et contre-pointes : l'outillage qui tient la pièce plus que celui qui la coupe
Voilà l'angle mort du débutant. On pense outils de coupe, on oublie les outils de maintien.
Pourtant, un tourneur passe un temps fou à résoudre des problèmes de tenue de pièce. Comment reprendre le fond d'un bol sans marquer la face déjà finie ? Comment tourner une pièce excentrée ? Comment maintenir un objet fragile sans l'écraser ?
Les réponses passent par des mandrins en bois tournés sur place, des jam chucks (mandrins à friction) fabriqués en dix minutes pour une seule pièce, des contre-pointes garnies de liège ou de cuir. Ce sont des outils jetables, ou presque. On en produit des dizaines par an.
Récupérer une lime, un ressort, une barre d'acier rapide : la matière première du tourneur
La vieille lime est un classique. Acier dur, bonne trempe d'origine, forme déjà plate. On la recuit si l'on veut la travailler, ou on l'attaque directement à la meuleuse si l'on ne modifie que le bout.
Les ressorts de suspension automobile donnent de l'acier ressort de bonne tenue, idéal pour des outils qui doivent fléchir sans casser. Les forets HSS de grand diamètre hors d'usage fournissent de la matière pour de petits outils de coupe.
Un tourneur d'expérience regarde une déchetterie autrement que le commun des mortels. C'est peut-être un peu obsessionnel, mais c'est comme ça.
Manches et ergonomie : le seul métier où l'outil se façonne littéralement sur son propre tour
Détail savoureux et pourtant rarement souligné : le tourneur possède la machine qui fabrique les manches de ses propres outils. Aucun autre métier n'a cette boucle-là.
Résultat, les manches maison sont la norme plutôt que l'exception. Longueur ajustée à la taille du tourneur, diamètre calibré sur sa main, essence choisie pour l'amortissement des vibrations. Le frêne pour sa souplesse, le charme pour sa densité, le hêtre pour son prix.
Certains ajoutent une charge de plomb ou de sable dans le manche pour amortir les vibrations sur les outils longs. Ça change tout sur un bras d'alésage de 50 centimètres.
Le luthier : rabots miniatures, formes de moule, valets et serre-joints
Les rabots de doigt et gouttières : introuvables dans les dimensions utiles
Le luthier travaille des courbes de quelques centimètres de rayon avec des tolérances qui se comptent en dixièmes de millimètre. Aucun rabot standard ne descend à ces dimensions.
D'où ces petits rabots dits de doigt, semelle bombée ou plate, corps parfois en laiton coulé, parfois en bois dur, largeur de fer entre 10 et 25 millimètres. Certains luthiers en possèdent quinze ou vingt, chacun pour une courbure précise.
La fabrication n'est pas hors de portée : un corps en laiton, un fer taillé dans une lame de rabot standard, un coin de serrage. Compter une demi-journée pour le premier, deux heures pour les suivants une fois la méthode acquise.
Moules, contre-moules et formes de cintrage : chaque modèle d'instrument impose les siens
Ici, on touche au cœur du métier. Un moule de guitare classique n'a rien à voir avec un moule de guitare folk, qui n'a rien à voir avec un moule de violon.
Ces formes se construisent en contreplaqué épais ou en MDF empilé, découpé au gabarit, ajusté à la main. Elles définissent la silhouette de l'instrument, donc son identité. Un luthier qui développe un modèle personnel commence par dessiner puis fabriquer son moule.
Les formes de cintrage, elles, sont des blocs profilés sur lesquels on plie les éclisses chauffées. Chaque courbe de la caisse a la sienne. Comptez une dizaine de pièces pour un modèle complet.
Serre-joints, cales et valets : la quantité prime, donc on les fabrique
Collez le barrage d'une table d'harmonie et vous aurez besoin de trente à quarante points de serrage simultanés. Trente serre-joints du commerce, même bas de gamme, représentent un investissement disproportionné.
D'où les serre-joints maison, souvent construits sur le même principe : deux mâchoires en contreplaqué, une tige filetée, un écrou à oreilles. Une heure de travail donne cinq ou six unités.
Les go-bars, ces baguettes flexibles en fibre de verre ou en bois qu'on coince entre le plafond de la presse et la pièce, remplacent avantageusement les serre-joints pour les collages de table. Quinze euros de matière pour trente unités.
Racloirs et grattoirs de table d'harmonie : épaisseur, souplesse, tranchant
Le racloir de luthier n'a pas grand-chose à voir avec celui du menuisier. Plus fin, souvent 0,4 à 0,6 millimètre, il doit fléchir sous la pression du pouce pour épouser le bombé de la table.
On les découpe dans des lames de scie à ruban, des lames de scie à métaux large, parfois dans de vieilles lames de scie circulaire. La découpe se fait à la cisaille ou à la meuleuse, la mise en forme à la lime, le morfil au brunissoir.
Chaque luthier finit par avoir ses formes fétiches. Un rond pour les voûtes, un profil en S pour les manches, un rectangulaire classique pour les surfaces planes.
L'outillage de mesure : jauges d'épaisseur, comparateurs montés maison
Mesurer l'épaisseur d'une table d'harmonie au centre de la caisse relève du casse-tête. Le pied à coulisse n'y accède pas.
La solution classique : un comparateur monté sur un col de cygne en acier plat, avec une bille de contact en dessous. Le tout coûte le prix du comparateur, une trentaine d'euros, contre plusieurs centaines pour un modèle de lutherie du commerce.
Certains luthiers y ajoutent une échelle de couleur ou un système de report qui permet de cartographier les épaisseurs de toute la table. On entre là dans le domaine du confort personnel plus que de la nécessité, mais ces bricolages font gagner un temps réel sur une carrière.
Ce que ces trois métiers ont en commun
Une exigence de précision que la production de masse ne rentabilise pas
Le point commun est là, et il est structurel. Ces trois métiers travaillent dans des tolérances serrées, sur des séries courtes, avec des variations permanentes selon la pièce.
Une usine peut produire un outil de précision. Elle ne peut pas produire mille variantes d'un outil de précision, dont chacune se vendrait à quinze exemplaires par an dans le monde entier.
Ce n'est pas un défaut de l'industrie. C'est simplement une limite de son modèle, et l'artisan comble cette limite avec ses propres moyens.
La transmission par l'outil : hériter d'un outillage, c'est hériter d'un geste
Quand un vieux luthier cède son atelier, il ne cède pas seulement des objets. Il cède des formes qui portent trente ans de corrections successives.
Le moule qu'il a repris quatre fois parce que la courbe ne le satisfaisait pas. Le rabot dont la semelle a été rectifiée jusqu'à trouver le bombé juste. Ces objets contiennent de l'information qui n'a jamais été écrite nulle part.
C'est probablement l'aspect le plus émouvant de cette pratique. Un outil transmis raconte comment on travaillait avant, et pourquoi.
L'outil comme signature : reconnaître un atelier à ses marques d'usinage
Un œil entraîné identifie l'atelier d'origine d'une pièce à des détails minuscules. La façon dont une mitre est reprise, l'angle d'un congé, la trace laissée par un racloir de forme particulière.
Ces marques ne sont pas des défauts. Ce sont les empreintes des outils utilisés, donc des outils fabriqués. Un atelier qui achèterait tout son outillage produirait des pièces plus anonymes.
Certains couteliers jouent d'ailleurs de cette signature, revendiquant les traces de leurs outils comme preuve d'un travail non industriel.
Le rapport au temps : les heures passées à l'outillage ne sont jamais facturées au client
Parlons argent, puisqu'il faut bien en parler. Les heures d'atelier consacrées à fabriquer un gabarit n'apparaissent sur aucune facture.
Elles se diluent dans le prix des pièces produites ensuite, en théorie. Dans la pratique, elles sont souvent prises sur le temps personnel, le soir ou le week-end, dans ces moments où l'atelier tourne sans commande urgente.
Un artisan qui compterait strictement son temps ne fabriquerait rien. Il y a là une forme d'investissement à long terme que la comptabilité analytique peine à saisir, et qui explique en partie pourquoi ces métiers se transmettent mal.
Se lancer : par quel outil commencer selon son métier
Le premier outil à fabriquer quand on démarre en coutellerie
Un gabarit de perçage, sans hésitation. C'est l'outil qui résout le problème le plus fréquent et le plus visible sur les premières pièces : les trous de rivets qui ne tombent pas droit.
Matière nécessaire : une plaque d'acier de 5 à 8 millimètres, quelques canons de perçage achetés dans le commerce, une perceuse à colonne pour le percer proprement. Deux heures de travail, un bénéfice immédiat sur toutes les pièces suivantes.
Le premier outil à fabriquer quand on démarre au tour
Un racloir plat, taillé dans une vieille lime recuite ou dans une chute d'acier plat déjà traité. La forme la plus simple : un bout carré, légèrement biseauté, monté sur un manche tourné.
L'intérêt pédagogique dépasse l'outil lui-même. On y apprend l'affûtage, la formation du morfil, la relation entre l'angle d'attaque et le comportement de l'outil dans le bois. Trois notions qui serviront ensuite pour tout le reste.
Le premier outil à fabriquer quand on démarre en lutherie
Des serre-joints, par lot. Ce n'est pas glorieux, mais c'est ce qui manquera dès le premier collage sérieux.
Contreplaqué de 18 millimètres, tige filetée de 8, écrous à oreilles, rondelles. Une demi-journée pour en produire une douzaine. Ils dureront des années et éviteront un achat qui plomberait le budget de départ.
Certains commencent par un rabot de doigt, plus valorisant. C'est un choix défendable, mais on se retrouve alors avec un bel outil et rien pour coller.
Matériel minimum de l'atelier pour produire son propre outillage
La liste est plus courte qu'on ne l'imagine. Une meuleuse d'angle, un touret à meuler, une perceuse à colonne, un étau correct, un jeu de limes, du papier abrasif.
Pour les métiers de l'acier, ajoutez une source de chaleur : chalumeau, forge à gaz, voire un simple foyer de charbon pour les petites pièces. Un bac d'huile pour la trempe et un four de cuisine pour le revenu, oui, un four de cuisine, la plage de température convient parfaitement.
Le reste est du confort. Une scie à ruban à métaux accélère beaucoup les choses, mais on s'en passe.
Où trouver la matière : chutes d'acier, récupération, fournisseurs spécialisés
Trois sources, dans l'ordre du moins cher au plus cher.
La récupération d'abord : ferrailleurs, déchetteries qui acceptent le prélèvement, ateliers mécaniques qui jettent leurs chutes. Les lames de scie à ruban usagées se trouvent auprès des scieries, qui les changent régulièrement et les donnent parfois.
Les chutes de fournisseurs ensuite. Les négociants en acier vendent au poids des fins de barre à des tarifs très inférieurs au neuf. Il faut demander, ce n'est jamais affiché.
Les fournisseurs spécialisés enfin, pour les nuances précises quand le projet l'exige. Plus cher, mais on sait exactement ce qu'on achète, ce qui compte quand un traitement thermique est prévu.
Les limites de l'autofabrication
Ce qu'il vaut mieux acheter : mesure étalonnée, machines, abrasifs
Un pied à coulisse maison n'existe pas, et c'est heureux. Tout ce qui relève de la mesure étalonnée s'achète, point.
Même chose pour les machines. Fabriquer son propre tour ou sa propre perceuse à colonne relève du projet de vie, pas de l'équipement d'atelier. Les abrasifs et les meules aussi, évidemment.
Et pour être honnête, les gouges HSS de bonne marque sont difficiles à égaler. Un tourneur qui insiste pour forger ses propres gouges dépense une énergie considérable pour obtenir, au mieux, l'équivalent de ce qu'il aurait acheté 60 euros.
Sécurité : les outils qu'on ne bricole pas
Point non négociable. Tout ce qui tourne vite, tout ce qui subit des efforts importants, tout ce qui peut projeter : on n'improvise pas.
Les mandrins de tour, les porte-outils de machine, les systèmes de bridage sous contrainte doivent venir de fabricants qui les ont calculés et testés. Un mandrin maison qui lâche à 2000 tours par minute envoie de la matière à travers l'atelier.
Les protections aussi. Écrans, carters, dispositifs d'arrêt d'urgence. Ce n'est pas le domaine où faire preuve de créativité.
Savoir quand l'outil maison devient une perte de temps
Le signal d'alerte est toujours le même : quand la fabrication de l'outil prend plus de temps que le travail qu'il doit permettre.
Cela arrive plus souvent qu'on ne l'admet. On se lance dans un gabarit sophistiqué pour une série de trois pièces. On passe une journée à construire un jig qu'on utilisera deux fois.
La question à se poser avant de démarrer : combien de fois vais-je m'en servir ? Si la réponse est « une ou deux », mieux vaut souvent faire à la main et accepter la lenteur. Si la réponse est « à chaque pièce, pendant des années », alors le calcul devient évident.
Conclusion : l'atelier comme premier chantier de l'artisan
Un atelier ne s'achète pas. Il se construit, lentement, par accumulation de solutions à des problèmes rencontrés.
Chaque gabarit posé sur une étagère correspond à une difficulté résolue un jour. Chaque racloir de forme bizarre répond à une courbe qui ne passait pas autrement. Un atelier mature est un catalogue de réponses, et ce catalogue n'existe nulle part ailleurs.
Il y a quelque chose d'un peu paradoxal là-dedans. Ces artisans passent une partie non négligeable de leur temps à produire des objets que personne n'achètera jamais, qui n'ont de valeur que pour eux, et qui finiront à la casse ou chez un successeur.
Et pourtant, c'est précisément cette part invisible du travail qui rend possible tout le reste. Les couteaux, les bols, les guitares. Ce que voit le client, en fin de compte, ce n'est que la partie émergée.